Introduktion till flänsbultar, deras fästmetoder och krav
Apr 20, 2026
I. Vad är enFlänsbult?
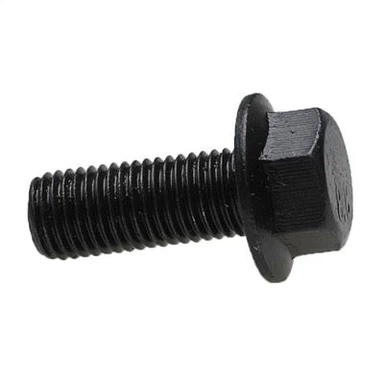
En flänsbult består huvudsakligen av tre delar: ett sexkantigt huvud, en fläns (en packning fäst integrerat med sexkanten under sexkantshuvudet) och en skruv (en cylinder med yttre gängor). Det är en typ av fästelement som behöver användas med en mutter för att fästa och förbinda två delar med genomgående hål.
Denna kopplingsform kallas bultkoppling. Om muttern skruvas loss från bulten kan de två delarna separeras, så bultanslutningen är en löstagbar anslutning.

Flänsbultar är vanliga fästelement, ofta används på motorvägar och järnvägsbroar, industriella och civila byggnader, kranar, grävmaskiner och andra tunga maskiner, med ett mycket brett användningsområde.
II. Klassificering av flänsbultar
1. Sexkantig flänstyp: Det finns två typer av sexkantiga huvuden, en är platt och den andra är konkav.
2. Ytfärgskategori: Enligt olika användningskrav inkluderar ytbehandlingen vit zinkplätering, militärgrön, färg gul och Dacromet-behandling som aldrig är rostig.
3. Flänskategori: Enligt de olika applikationsscenarierna för flänsbultar är storlekskraven för flänsen olika, och den är uppdelad i plattbotten och tandade typer. Den tandade flänsen kan spela en antisladd roll.
4. Enligt anslutningskraftläget: uppdelat i vanlig typ och brotschad håltyp. Flänsbulten för brotschat hål måste matchas exakt med hålets storlek och är lämplig för tillfällen med tvärkraft. Dessutom är vissa flänsbultar försedda med hål på stångdelen för att möta låsningsbehoven efter installationen, vilket kan förhindra att bultarna lossnar när de utsätts för vibrationer; den ogängade polerade stångdelen av vissa flänsbultar görs tunn, vilket kallas tunn stavflänsbult. Denna typ av bult bidrar till att anslutningen bär variabel kraft. Dehöghållfasta flänsbultarspeciellt använd för stålkonstruktioner har en större huvudstorlek och motsvarande justeringar i den totala storleken.
III. Vanliga material för flänsbultar
1. High carbon steel (C%>0,45%): För närvarande används den i princip inte vid tillverkning av sexkantiga flänsbultar på marknaden.
2. Medelstort kolstål (0,25 %
3. Lågkolhaltigt stål (C% Mindre än eller lika med 0,25%): Inhemskt kallas det vanligtvis A3-stål, och de vanligaste utländska kvaliteterna är 1008, 1015, 1018, 1022, etc. Det används huvudsakligen för tillverkning av 4,8 graders bultar, 4 graders muttrar, andra produkter utan hårdhetskrav och små skruvar. (Obs: Borra spikar använder huvudsakligen 1022-material.)
4. Legerat stål: Legeringselement läggs till vanligt kolstål för att förbättra stålets speciella egenskaper. Vanligt använda kvaliteter inkluderar 35CrMo, 40CrMo, SCM435, 10B38, etc. Sexkantiga flänsbultar använder huvudsakligen SCM435 krom-molybdenlegerat stål, vars huvudkomponenter inkluderar kol (C), kisel (Si), mangan (Mn), fosfor (S), fosfor (S), svavel (S), (Mo).
IV. Flänsbultar Fästmetoder och krav
(I) Momentfri lådnyckel eller hammarnyckel
Den är lämplig för fastsättning av allmän utrustning och rörledningsflänsar, och bör väljas enligt bultstorlek och flänstrycknivå. Fästningskraven är följande:
1. Underhållsenheten ska utforma en fästplan, numrera flänsarna i fästsekvensen enligt symmetriprincipen, med hänvisning till numreringsmetoderna i figur 1 och figur 2.
2. Vid positionerna numrerade 1, 2, 3 och 4, använd 4 bultar för att placera packningen för att säkerställa att centrum av den spirallindade packningen är inom kanten av flänsen.
3. Dra åt positioneringsbultarna för hand, sätt sedan i andra pinnbultar och dra åt dem för att hålla belastningen balanserad, och se till att minst 2 gängor är exponerade i varje ände av muttern.
4. Enligt utrustningen och flänsförhållandena på plats, med en åtdragningscirkel som en gång, formulera rimligt antalet åtdragningstider (minst 3 gånger) och slagkraften (kraften) för varje åtdragning; åtdragningsslagkraften ska ökas i ordning från liten till stor (t.ex. 50 %, 80 %, 100 %), och belastningen ska inte belastas för snabbt eller för stor för att förhindra packningsbrott.
5. Sekvensen för varje åtdragning med en vridmomentfri lådnyckel eller hammarnyckel:
a. Dra åt de två radiellt motsatta bultarna till angiven slagkraft (kraft);
b. Dra åt ytterligare ett par bultar cirka 90 grader runt omkretsen från de två föregående bultarna;
c. Fortsätt att dra åt tills alla bultar når den specificerade slagkraften.
6. Dra slutligen åt alla bultar i tur och ordning medurs eller moturs enligt 100 % slagkraft (kraft).
(II) Momentnyckel
Den är lämplig för fastsättning av viktig utrustning och rörledningsflänsar som hög temperatur, högt tryck, brandfarligt och explosivt. Fästningskraven är följande:
1. Underhållsenheten ska utarbeta en fastsättningsplan, bestämma lämpligt åtdragningsmoment och genomföra konstruktionsgranskning enligt parametrar som bultstyrka, initialt tätningsspecifikt tryck och arbetstätningsspecifikt tryck på packningen och medeltryck, för att förhindra bultbrott och packningsförlust av elasticitet på grund av överdriven presskraft som leder till tätningsbrott.
2. Numrera flänsarna i fästsekvensen enligt symmetriprincipen.
3. Vid positionerna numrerade 1, 2, 3 och 4, använd 4 bultar för att placera packningen för att säkerställa att centrum av den spirallindade packningen är inom kanten av flänsen.
4. Dra åt positioneringsbultarna för hand och sätt sedan i de andradubbbultar och dra åt dem för att hålla belastningen balanserad, och se till att minst 2 gängor är exponerade i varje ände av muttern.
5. Beroende på utrustningen och flänsförhållandena på plats, med en åtdragningscirkel som en gång, formulera rimligt antalet åtdragningstider (minst 3 gånger) och vridmomentet för varje åtdragning; åtdragningsmomentet ska ökas i ordningsföljd från litet till stort (t.ex. 50 %, 80 %, 100 %), och belastningen ska inte belastas för snabbt eller för högt för att förhindra packningsbrott.
6. Sekvensen för varje åtdragning med en momentnyckel:
a. Dra åt de två radiellt motsatta bultarna till det specificerade vridmomentet;
b. Dra åt ytterligare ett par bultar cirka 90 grader runt omkretsen från de två föregående bultarna;
c. Fortsätt att dra åt tills alla bultar når det specificerade vridmomentet.
7. Dra slutligen åt alla bultar i tur och ordning medurs eller moturs enligt 100 % specificerat vridmoment.
8. Anteckna vridmomentvärdet varje gång för referens vid efterföljande underhåll.
(III) Bultspännare
Den är lämplig för fastsättning av viktig utrustning och rörledningsflänsar som hög temperatur, högt tryck, brandfarligt och explosivt. Fästningskraven är följande:
1. Underhållsenheten ska utarbeta en fastsättningsplan, bestämma lämplig dragkraft och genomföra konstruktionsgranskning enligt parametrar som bulthållfasthet, initialt tätningsspecifikt tryck och arbetstätningsspecifikt tryck för packningen och medeltryck, för att förhindra bultbrott och packningsförlust av elasticitet på grund av överdriven presskraft som leder till tätningsbrott.
När du använder en bultspännare för att sträcka och fästa bultar individuellt (steg för steg), är det nödvändigt att följa principen om enhetlig bultfästning och hänvisa till momentnyckelns fästsekvens för sträckning och fastsättning.
Under sträckning och fastsättning av bultspännaren är det nödvändigt att rimligt formulera antalet sträcknings- och fästtider, och trycket ska ökas i ordning från litet till stort (som 50%, 80%, 100%) för att uppnå enhetligt tryck; varje gång trycket ökas till en viss nivå är det nödvändigt att stabilisera trycket innan man fortsätter att öka trycket, för att undvika överdriven stötspänning som påverkar bultens föråtdragningseffekt.
4. Anteckna tryckvärdet varje gång för referens vid efterföljande underhåll.